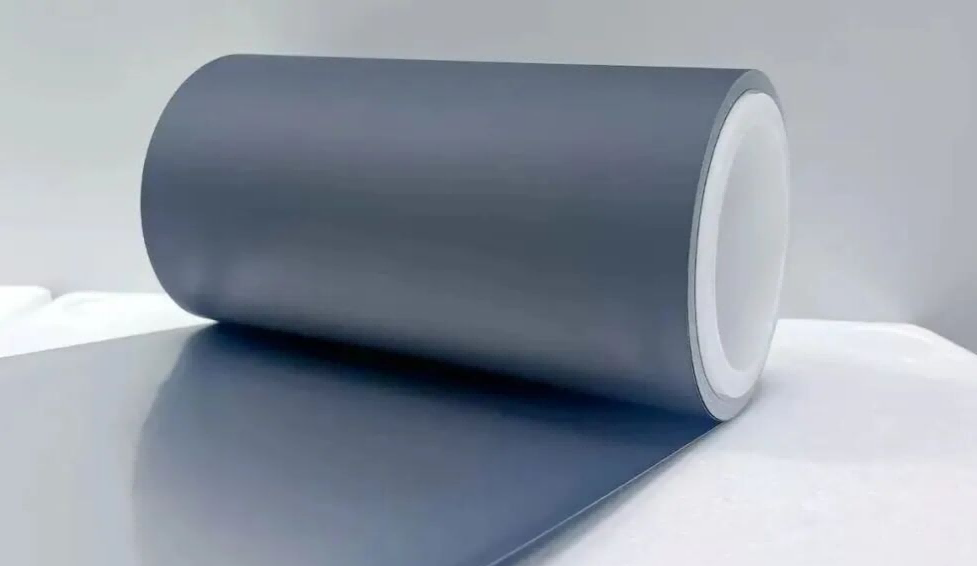
リチウムイオン電池に使用されるアルミニウム - プラスチック フィルムでは、PP コア チューブ、主に CPP が内層として最も一般的に選択されています。PEコアチューブほとんど使用されません。
その主な理由は、耐電解液性、耐高温性、ヒートシール強度、耐膨潤性および耐腐食性の点で、PP コアチューブが PE コアチューブよりも優れているためです。これらの特性により、PP はリチウムイオン電池の厳しい安全性と寿命要件により適しています。
典型的なアルミニウム - プラスチック フィルムの構造
リチウムイオンパウチ電池の典型的なアルミニウムプラスチックフィルム構造は、複数の機能層で構成されています。各層は、フィルムの全体的なバリア性能、機械的保護、ヒートシール能力に貢献します。
| 層 | 一般的な厚さ | 関数 |
|---|---|---|
| ペット | 6μm | 外側保護層 |
| 外層接着剤 | 3μm | 接着層 |
| ニューヨーク | 15μm | 機械的支持層 |
| 外層接着剤 | 3μm | 接着層 |
| アル | 40μm | 金属バリア層 |
| 内層接着剤 | 3μm | 接着層 |
| CPP | 80μm | 内側ヒートシール層 |
1. 電解質抵抗力不足と腫れの危険性
リチウムイオンパウチセルのアルミニウムプラスチックフィルムの中核となる機能は、セルをカプセル化し、外部環境から隔離することです。内側のヒートシール層には、電解液に対する耐性が優れているため、通常、キャスト ポリプロピレン (CPP) が使用されます。
PE の分子構造は、側鎖にメチル基を持たず、完全に対称な繰り返し単位である -CH2-CH2- から構成されており、鎖セグメントは高い柔軟性を示します。その溶解度パラメーター (16.0 ~ 16.5 MPa¹ᐟ²) は、DMC、EMC、EC などのカーボネート系電解質溶媒の溶解度パラメーター (16.5 ~ 17.5 MPa¹ᐟ²) とほぼ一致します。このため、PE は電解液による膨潤、浸透、さらには溶解を非常に受けやすくなります。
PE チューブコアを使用してアルミニウムプラスチックフィルムを巻く場合、その後のバッテリーセルの封入、形成および老化、電解質との接触を伴うプロセス中に、チューブコアが膨張して変形する可能性があります。これにより、フィルム ロール内に不均一な内部応力が発生し、アルミニウム プラスチック フィルムの層間剥離や電解液の漏れが発生し、電池の安全性に直接影響を与える可能性があります。
対照的に、ポリプロピレン (PP) は、そのメチル基による立体障害により、溶解パラメーターが 17.5 ~ 18.5 MPa¹ᐟ² となり、上記の電解質溶媒の典型的な範囲外となります。膨潤が大幅に少ないため、この用途により適しています。
2. 巻線品質に影響を与える機械的強度と成形精度
リチウムイオンパウチセル用アルミニウムプラスチックフィルムは、巻き取り時の平坦性や同心度などに高い基準が要求される高付加価値の精密フィルムです。 PE材(≧20MPa)はPP(≧30MPa)に比べて引張強度が低く、剛性も低いです。
高速巻き取り時に高い張力がかかると、PEコアは変形や真円度のずれが生じやすくなります。これらの寸法変化は、フィルム ロールの不均一なエッジ、折り目、トンネルの原因となる可能性があります。
PEコアチューブ
引張強度と剛性が低いと、高い巻き取り張力下で PE コアが変形しやすくなり、ロールの形状や巻き取りの一貫性に影響を与える可能性があります。
ABSおよびPPコアチューブ
ABS、PP、FRP のコア チューブは剛性と寸法安定性を高め、高速スリッターや巻き取り時にフィルム ロールの同心性を維持します。
特に ABS コアチューブは、靭性と剛性を兼ね備えています。制御されたクリーンルーム条件下で製造すると、表面の清浄度を制御し、アルミニウム - プラスチック フィルムを異物で汚染するリスクを軽減することもできます。
3. 高温耐性が低いため、プロセスの適合性が制限される
リチウムイオン電池用のアルミニウムプラスチックフィルムの製造や電池セルの製造には、ベーキング、ヒートシール、成形などの高温の段階が含まれます。温度は 80 ~ 120 °C に達することがよくあります。
PE の融点は約 105 ~ 130 °C と比較的低く、最大連続動作温度は 80 °C 未満です。温度が上昇すると、PE が軟化してクリープし、寸法変形が生じる可能性があります。これは、巻き取りの安定性とその後の巻き戻しと処理に影響を与える可能性があります。
PP:PP の融点は約 160 ~ 170 °C であり、100 ~ 120 °C 付近の環境下でも長期間安定に維持できます。
ABS:ABS コア チューブは、標準的なプロセス要件に適した耐熱性も備えており、関連する加工段階での変形の回避に役立ちます。
したがって、PE と比較して、PP および適切な ABS コアチューブは、アルミニウムプラスチックフィルムの加工や電池の製造に関連する温度条件下で、より優れた寸法安定性を実現します。
4. 業界の適合性と清浄度の要件
リチウムイオン電池業界では、生産環境に厳しい清浄度要件を課しています。バッテリーセルの封止材料として、アルミニウムプラスチックフィルムは、製造および取り扱いを通じて異物や塵の汚染から保護されなければなりません。
PE コアの製造プロセスには通常、標準的な押出成形が含まれます。製造環境とプロセス制御によっては、得られる表面の清浄度がリチウムイオン電池のクリーンルーム用途の要件を満たさない場合があります。表面の破片や塵の静電気による吸引により、フィルムの巻き取りや取り扱い中の汚染リスクが高まる可能性があります。
このため、リチウムイオンパウチ電池用のアルミニウムプラスチックフィルムを使用する巻芯としては、高精度のABSやPPの芯管が主流となっています。適切な製造管理、クリーンルーム生産、帯電防止処理により、これらの材料は清浄度、寸法精度、耐薬品性に関する要件に対応できます。
したがって、PE コアは、寸法精度、耐薬品性、清浄度の要件がそれほど厳しくない汎用フィルム巻き取り用途によく使用されます。
アルミニウムプラスチックフィルム用のPEコアチューブとPPコアチューブ
| パフォーマンスファクター | PEコアチューブ | PPコアチューブ |
|---|---|---|
| 電解液耐性 | 膨潤や浸透が起こりやすくなる | 電解質関連の膨潤に対する優れた耐性 |
| 機械的剛性 | 剛性の低下 | より高い剛性と寸法安定性 |
| 巻取り精度 | 高い張力下では変形しやすくなります | 精密巻線に最適 |
| 温度耐性 | 高温では軟化やクリープが起こりやすくなる | より高い融点と優れた高温安定性 |
| アプリケーションの互換性 | 汎用フィルム巻き取りにさらに適した | 要求の厳しいフィルム巻き取り用途に広く使用されています |
| 清浄度の要件 | 適切なプロセスと環境制御が必要 | 要求の厳しい用途向けに清浄度を管理して製造可能 |
PP および ABS コア チューブが一般的に使用されるのはなぜですか?
アルミニウム - プラスチック フィルム用の巻芯の選択は、単一の材料特性によって決まるわけではありません。コアは、巻き取りやその後の取り扱い中の寸法安定性を維持すると同時に、リチウムイオン電池の製造に関連する化学的、熱的、清浄度の要件にも適合する必要があります。
寸法安定性
PP および ABS コア チューブは、巻き取り、スリット、輸送中にロール形状を維持するために必要な剛性と寸法安定性を提供します。
耐薬品性
PP は、リチウムイオン電池用途に関連する化学環境に対して強い耐性を備え、膨張や材料劣化のリスクを軽減します。
温度安定性
PP および適切な ABS コア チューブは、高温加工条件下で PE よりも優れた寸法安定性を実現できます。
クリーンマニュファクチャリング
管理された製造環境と帯電防止処理により、PP および ABS コア チューブは、要求の厳しいフィルム用途の清浄度と汚染管理要件を満たすことができます。
PEコアチューブリチウムイオンパウチ電池に使用されるアルミニウムプラスチックフィルムの巻き取りには、その性能が耐電解液性、機械的剛性、寸法安定性、耐温度性、清浄度などの複合要件を十分に満たしていないため、めったに選択されません。
PP および ABS コア チューブは、精密なアルミニウム プラスチック フィルムの巻き取りに必要な耐薬品性、寸法安定性、温度性能、および制御された清浄度を提供できるため、より一般的に使用されます。適切なコア材料は、最終的には特定のフィルム構造、巻き取りプロセス、および製造要件によって異なります。